 日本語

 日本語
 541
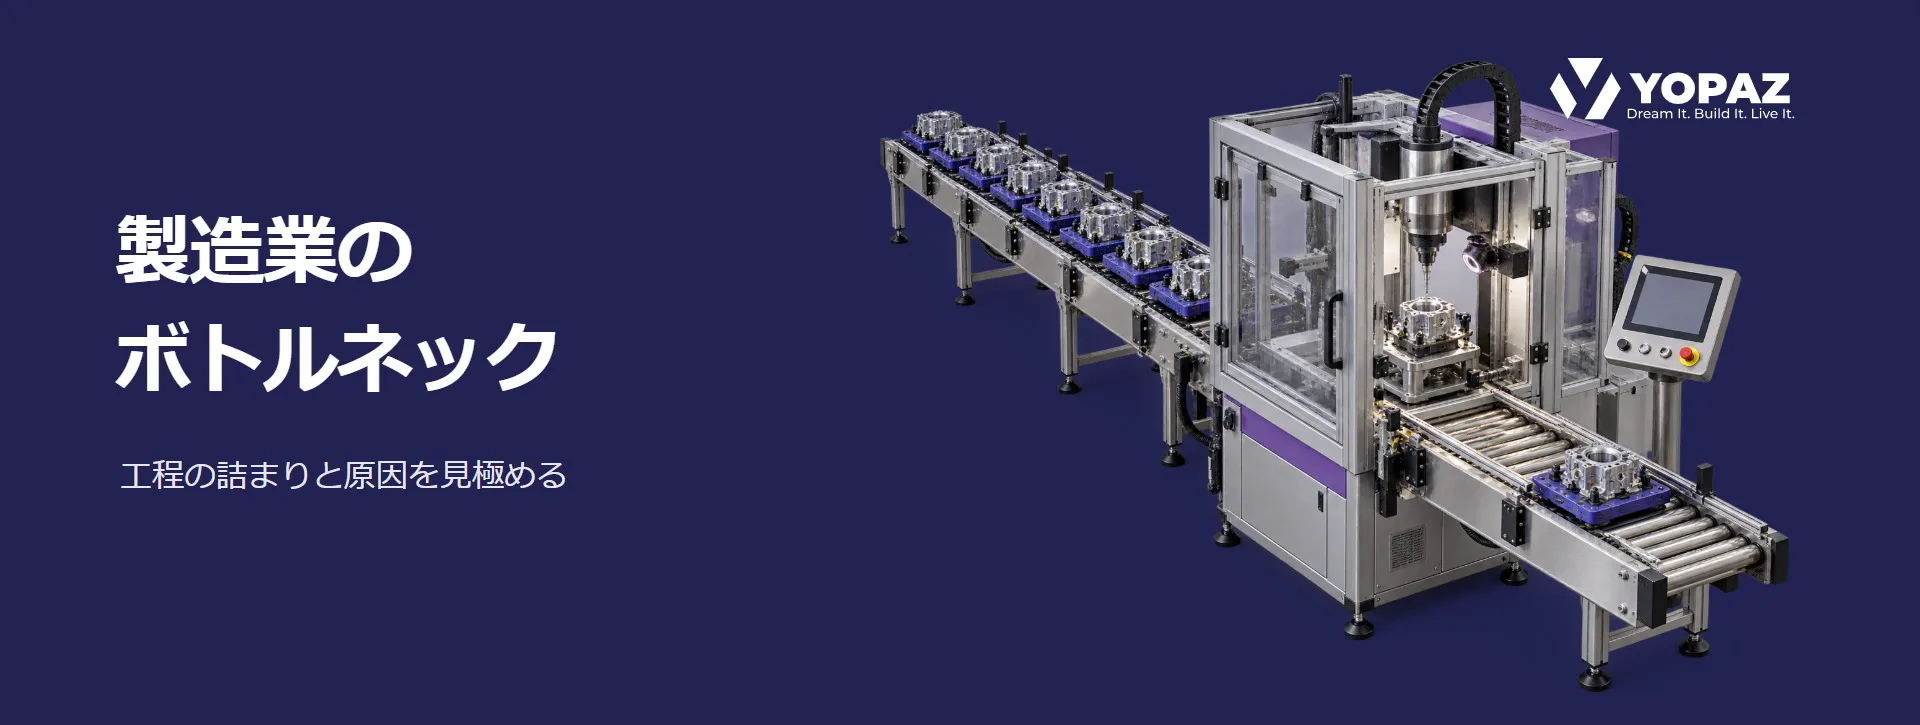
製造業のボトルネックは、工程名だけでは決まりません。共用設備や検査への負荷集中、材料・仕様・外注の受け渡し条件が、全体の流れを止める場合があります。本記事では加工・組立を主な例に、工場長や生産管理・品質部門の責任者が、自社で調べる候補と改善の優先順位を絞る視点を示します。
この記事のポイント
ボトルネックとは、対象とする製品群や生産条件の下で、全体の供給を制約している工程・条件です。どこを改善すべきかは、工場全体の完成数量を増やしたいのか、特定製品の納期を守りたいのかによって変わります。
例えば、ある加工設備が常に動いていても、その処理能力を増やして完成数量や納期が変わらないなら、優先して増強すべき場所とは限りません。忙しさや仕掛品の多さだけでなく、改善したい結果との関係を見ることが重要です。
受注から出荷までの業務のつながりを見ると、調べる候補は、複数の仕事が集まる共用資源と、着手・引き継ぎの条件がそろわず止まる場所に整理できます。同じ工程で両方が重なることもあります。以下の表から自社に当てはまる候補を選び、何が流れを止めているかを確認します。
| 候補となる場所 | 流れを止める要因 | 確認の焦点 |
|---|---|---|
| 共用設備・治具 | 複数品種の作業と段取りが集中 | 品種別の負荷と段取り時間 |
| 検査・合否判定 | 測定資源や判断者への集中 | 測定待ちか、判定待ちか |
| 加工・組立の着手点 | 材料・確定仕様・指示の不足 | 不足条件と確定できる担当 |
| 外注との受け渡し | 手配・輸送・受入れのずれ | 後工程が使える状態になる時点 |
複数品種が同じ設備を使う場合、数量に加え、品種の組合せや段取りが処理余力を左右します。例えば複数ラインの製品が一台の測定機へ同時に届けば、測定能力に余裕があっても待ちが生じます。
測定後に特定の担当者の合否判断を待つ場合もあります。測定機の不足と判断の停滞では、増強すべき対象が異なります。
設備が空いていても、使える材料や確定した仕様がなければ着手できません。停止した現場に人を増やしても、上流で条件が確定しなければ仕事は進みません。
外注でも、戻り日が早まっても自社の受入検査が始まらなければ後工程は動けません。一方、熱処理など処理条件上の待ちもあるため、待ち時間をすべて同じ原因と捉えないことが重要です。
一時点の仕掛品量ではなく、どの条件で待ちが繰り返され、前後の流れにどう影響するかを見ます。候補を絞るには、次の三点を照合します。
比較条件をそろえる: 対象製品群と期間を定め、共用資源を使う他品種の負荷も含めます。通常時と負荷が高い条件を分け、恒常的な能力不足と一時的な集中を区別します。
待ちの理由を分ける: 材料・段取り・判定など、着手や引き継ぎを止めている条件を確認します。
前後の流れを照合する: 前に滞留が続き、後工程が供給を待っているなら、その工程を原因候補として調べます。一方、その工程自体が上流からの供給を待っているなら、上流の停止理由をたどります。
記録では「加工完了」と「検査・承認を経て次工程へ渡せる状態」を区別します。同じ「完了」として扱うと、実際の引き継ぎ待ちが見えなくなります。
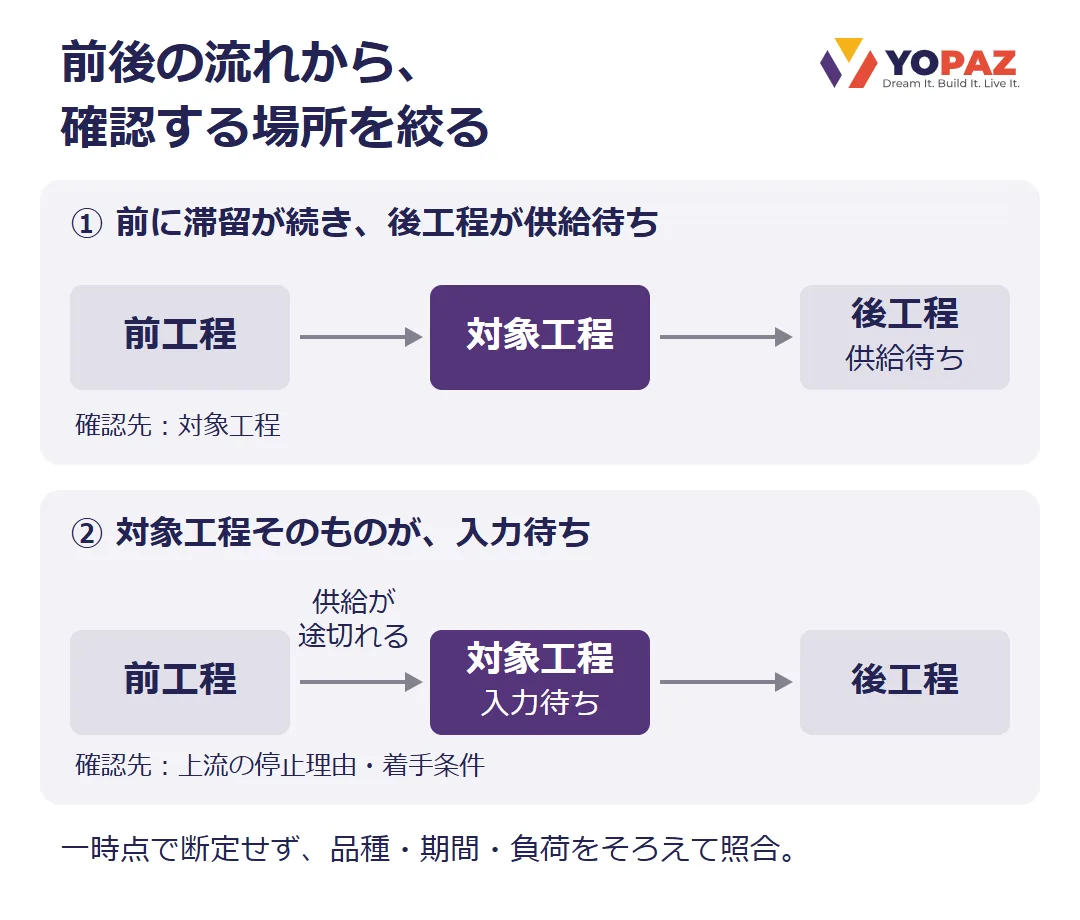
平均値だけでまとめず、通常時と負荷が高い条件を分けると、恒常的な能力不足と一時的な集中を切り分けやすくなります。
関連記事:製造業のデータ活用は、なぜ競争優位につながるのか?
増員・増設の判断では、必要な製品構成・数量に対して処理能力が不足しているか、能力を追加すれば全体の完成数量や納期が改善するかを確認します。
材料・仕様・判定待ちが主因なら、着手や引き継ぎの条件を整える対処を優先します。能力不足が原因なら、増強後に後工程の検査や受入れが追いつくかも含めて検討します。
対処後は、同程度の負荷で良品の完成数量と納期を比較します。投入量が減っただけの滞留解消や、別工程への待ちの移動を改善と取り違えず、品質・安全の要求を保ちながら全体への効果を確かめます。
関連記事:製造業のIT・AI活用|国内外の事例から読む投資の判断軸
改善の優先順位は、負荷の集中と着手・引き継ぎの条件を確認し、全体の完成数量や納期への影響から判断します。まず一つの製品群で、調べる工程と確認したい点を絞ってください。
Yopazは、生産管理・在庫管理・品質管理システムの開発・統合を支援しています。工程ごとに記録が分かれ、待ちの原因を追えない場合は、対象工程と現在の記録・システムの状況を整理し、製造業向けの支援窓口からご相談ください。
A.受注不足と工程能力の不足を分けて判断します。必要数量を供給できるなら、増強を優先するとは限りません。納期や品種変更への対応など、改善したい目的を定めてください。
A.部門をまたぐ投入順や優先順位を調整できる責任者を置きます。設備保全、投入、仕様・品質の判断は担当範囲を分け、部門間で解決できない事項の最終判断者も決めます。
A.MESは必須ではありません。対象を絞り、既存の表や作業記録から始められます。記録負担と判断に必要な速さを確かめてから、自動収集やシステム連携の範囲を検討します。


 サクッと打ち合わせ予約