
 日本語

 日本語
 790
他社のAI導入を知っても、自社で何を参考にできるかは判断しにくいものです。本稿では製造業の経営層・部門責任者に向けて、三菱電機、FANUC、BMW、Siemensの公表情報から、IT・AIがどの業務に使われているかを比較します。設備の情報連携、保全、品質検査、モデル運用という異なる使い方を、自社の投資テーマを考える材料として整理します。
この記事のポイント
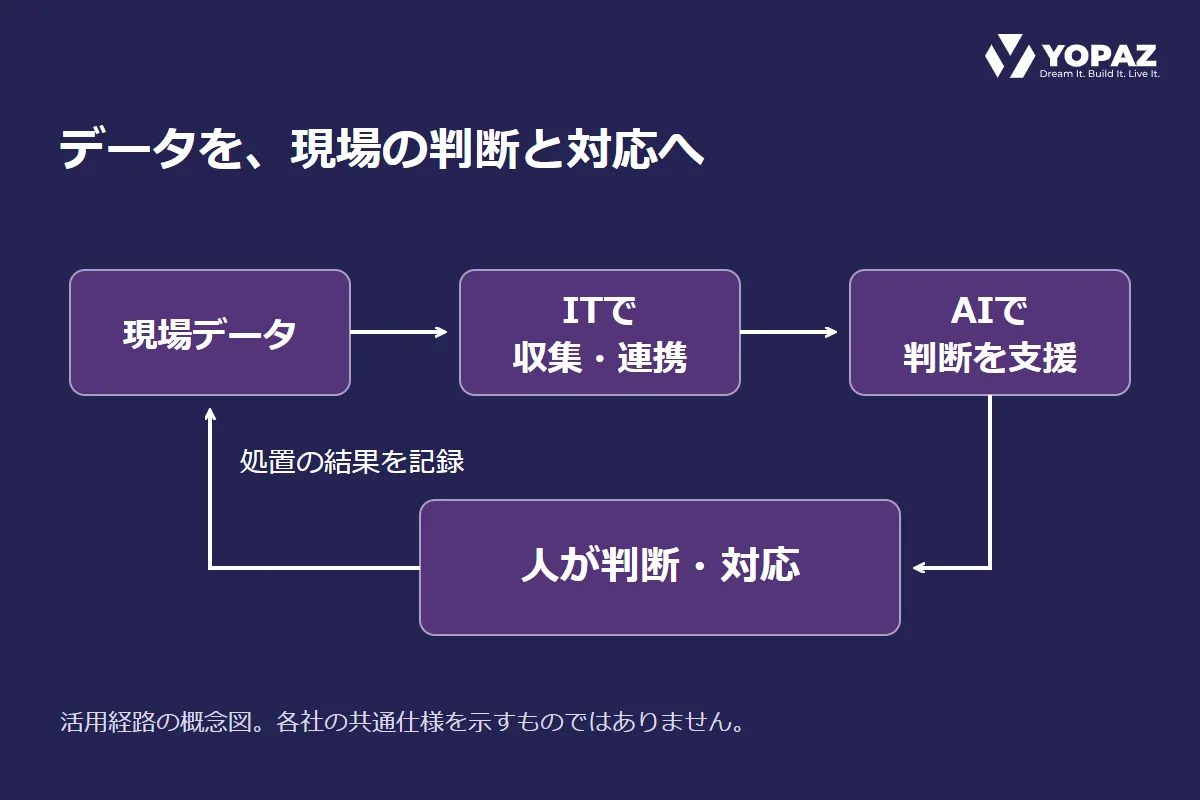
ITは情報の収集・連携・記録を支え、AIは画像やセンサー値から異常検知や分類などの判断を支援します。情報の接続自体をAIの成果とせず、対象データ、変える判断、現場への戻し方、継続運用の条件をそろえて比較します。
以下は国別の優劣ではなく、公式資料に示された使い方の比較です。製品の提供機能と特定工場の実装を区別し、個別事例の効果を業界全体や自社へそのまま当てはめないようにします。
関連記事:【2025年最新】日本製造業におけるDX推進トレンド
三菱電機は、名古屋製作所内のe-F@ctory化工場で生産性や稼働率を検証していると説明しています。現場情報を可視化し、上位の製造実行システムと連携する、FAとITを結びつけた例です。
設備の稼働情報を製品・工程の記録と結びつけ、生産や品質との関係を検討する土台をつくる点が参考になります。
FANUCのZDT公式説明は、接続したロボットの監視、故障予知、保守情報を集中管理する機能を紹介しています。これは同社が提供する機能の説明であり、自社工場の導入成果とは区別します。
保守に必要な情報を集約し、担当者の点検・対応につなぐ考え方が参考になります。
BMWが2023年11月に公表したAIQXの説明では、カメラやセンサーのデータをAIで分析し、部品の有無や組立時の異常などを確認しています。結果は作業者のスマートデバイスへ返され、Dingolfing工場では音を使った品質検査も紹介されています。
検査結果を現場の作業者へ返し、AIの検知を次の確認・対応につなぐ点が特徴です。
SiemensのElectronics Works Ambergの公式事例は、目視検査をAIによる自動検査へ置き換える仕組みを説明しています。クラウドでの学習とIndustrial Edge機器での検査を組み合わせ、データ収集から学習、配備、監視までをつないでいます。
モデルの作成で終わらず、工場で使い続けるための運用まで含めている点が参考になります。
関連記事:AIデータ分析のすべて:企業成長を加速する秘訣と実践ガイド
四つの事例を、自社で確認する条件と併せて整理すると次のようになります。
| 公表対象 | データと用途 | 自社で先に確認する条件 |
|---|---|---|
| 三菱電機の自社工場 | 現場情報と上位システムの連携 | 設備・製品・工程の記録を対応づけられるか |
| FANUC ZDTの提供機能 | ロボット情報による保守・診断支援 | 通知後の確認・保全を実行できるか |
| BMW AIQXの実装 | 画像・センサーなどを使う品質検査 | 結果を現場へ戻して処置できるか |
| Siemens EWAの事例 | AI検査とモデル運用の仕組み | 変更時の評価・更新・監視を担えるか |
品質検査では、不良の見逃しと、良品を不良と扱う過検知を分けて評価します。精度だけでなく、再検査の負担も含めて採用条件を決めます。費用も初期開発に加え、データの整備、保守、モデルの再評価など、使い続ける負担まで見積もります。
まず一つの業務判断を選び、「現在の担当」「使えるデータ」「判断後の対応」「効果を測る指標」を整理してみてください。これを基に、事例と自社の条件を比較します。
関連記事:製造業の収益モデルと継続サービスの条件
国内外の事例には、ITで情報をつなぎ、AIの検査・分析を現場の判断や対応へ返す使い方が見られます。自社が参考にする際は、技術名だけでなく、対象業務と使い続ける条件を確認することが大切です。
Yopazは、AIソリューションとして業務・データの整理、PoC設計、運用後の改善を案内しています。対象業務、使えるデータ、変えたい判断に加え、既存システムとの関係や導入後の評価・運用の担当範囲も添えて、同ページからご相談ください。
A.不良品画像が少ない工場でもAI外観検査は検討できますが、少量のデータだけで検出性能を保証することはできません。対象部品の傷・欠けなど、見つけたい不良と追加撮影できる範囲を整理し、目視検査や従来の画像処理も含めて比較してください。
A.受託製造では、顧客との契約に沿って図面や検査画像の利用目的・利用先を確認します。特に外部AIサービスへの送信・保存、学習への二次利用、委託先のアクセス範囲を確認し、許可を判断できないデータは利用を保留してください。
A.AI検査モデルの横展開は検討できますが、別工場で同じ性能が出るとは限りません。部品・品種、検査設備、照明や撮影位置の違いを確認し、移行先ラインの画像で評価してから適用範囲を決めます。評価できない製品や条件には自動判定を広げないようにします。
A.AI検査が利用できないときは、未判定の製品を合格扱いにせず、識別・記録します。製品を保留する、従来の検査へ戻す、品質担当へ通知するなど、品質基準に沿った代替手順と担当を事前に決め、復旧後に再確認する範囲も整理してください。
 サクッと打ち合わせ予約