
 日本語

 日本語

 452
応援要員を入れて加工を速めたのに、検査前の仕掛品が増え、出荷数は変わらない。増員が効くのは、良品の流れを止めている工程で、人手不足による待ちを減らせるときです。
この記事のポイント
検査前後に仕掛品がたまっていても、待っているのが作業者なのか、測定機なのか、測定後の判定なのかで、増員の効果は変わります。
共用の測定機が稼働し続けていれば、加工要員を増やしても検査できる数は増えにくく、測定前に部品がたまります。測定機が空いていて、治具の準備や部品の供給を待っているなら、作業を分担する余地があります。
トヨタ生産方式でも、必要なものを必要な時期に必要な量だけ流し、工程を同期させることを重視しています。
測定が終わっても、規格外品の扱いを判断できる人が限られていれば、部品は次へ進めません。図面と検査票の版が合わず、判定が止まることもあります。誤った条件で測定した部品を再検査すると、新しい部品の測定枠も減ります。
関連記事:製造業の業務プロセスはどうつながる?受注から出荷までの構造を整理
製品群とシフトを一つずつ選び、待ち時間と理由を記録します。理由は「作業者不在」「設備使用中」「判定待ち」「仕様確認」「再検査」などに分けます。設備の記録があれば、稼働状況の可視化で待ちの記録と照らし合わせます。
人待ちが多ければ、訓練済みの応援要員に任せる作業を決め、短期間試します。品種構成、投入量、設備を使える時間が近い日を比べ、人待ちの時間、次工程に渡せた合格品の数、再検査数、次工程の待ち時間を確認します。
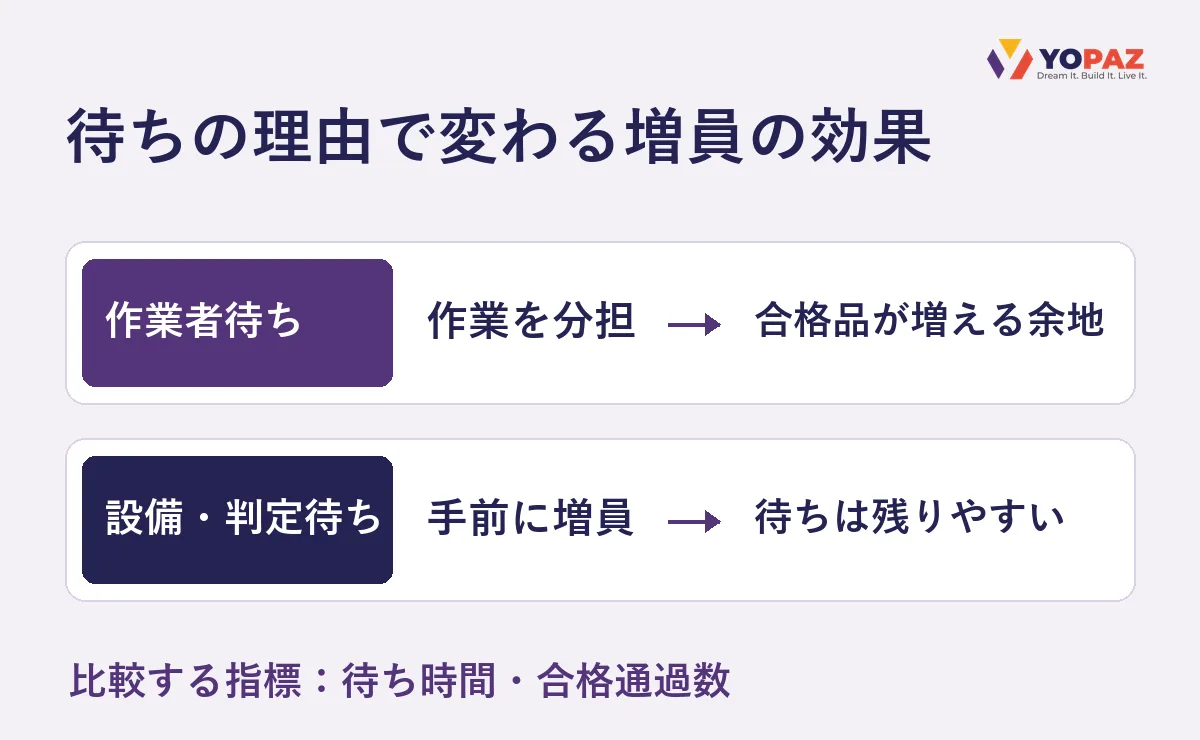
図は、作業分担で流れを改善できる人待ちと、手前に人を足しても残る設備・判定待ちを比べています。
記録が複数のシステムに分かれている場合は、現場が何を参照し、誰が更新・承認するかを整理します。
まずは、滞留が続く品目を一つ選び、どこで何を待っているかを記録してみてください。増員を試したら、次工程に渡せた良品の数と、実際に出荷できた数を分けて確認します。
判定や記録の仕組みを見直したい場合、Yopazは現在の流れをお客様と整理し、既存システムで対応できる範囲を一緒に検討します。Yopazへお問い合わせください。
A.任せる作業、習熟の確認方法、応援を終える条件を決めます。受け入れ側の指導・確認にかかる時間も見込んでおきます。
A.使う設備や段取り条件が近い品種をまとめ、グループごとに待ち時間と処理数を比べます。検査項目が大きく異なる場合は、設備を占有した時間も確認します。
A.工程別・作業別に残業時間を分け、応援要員の指導、再作業、後工程の処理のどこに負担が残ったかを確認します。
 サクッと打ち合わせ予約