
 日本語

 日本語

 460
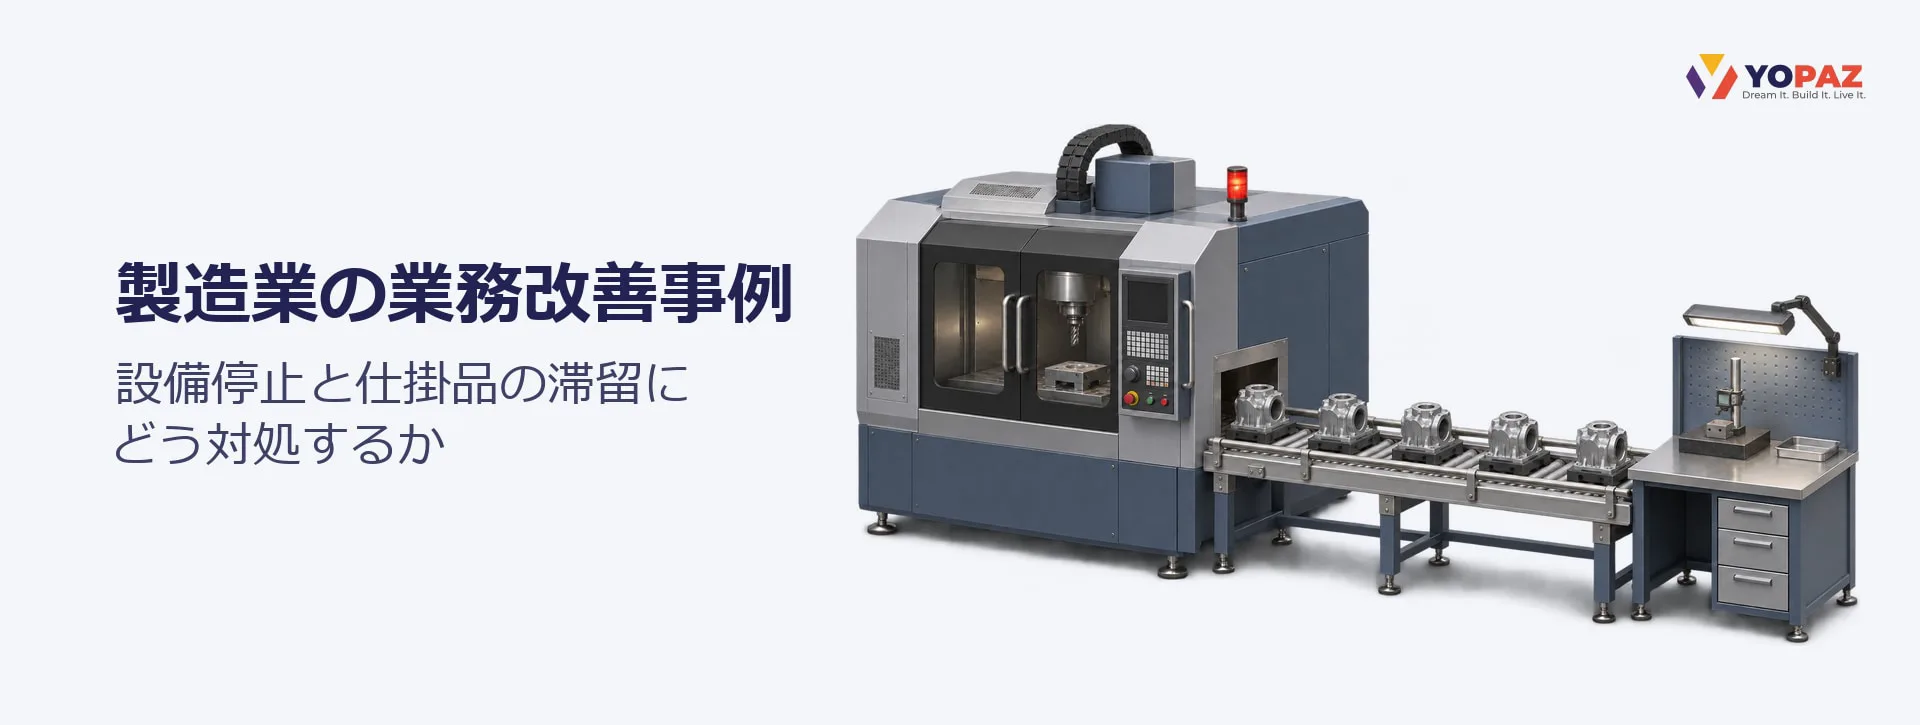
加工設備の稼働率が上がっても、検査前に仕掛品が積み上がり、出荷が早まらないことがあります。旭鉄工とトヨタの公開事例をもとに、工場長や生産部門の責任者が遅れの起点を見極め、最初の改善策を選ぶ手順を整理します。
この記事のポイント
旭鉄工が見直したのは「どの停止から対策するか」、トヨタが見直したのは「次に何をいくつつくるか」です。
i Smart Technologiesの旭鉄工の事例によると、旭鉄工では付帯作業が多く残業が続いていた一部のラインで、設備に磁気センサーを後付けし、サイクルタイムと設備が動いていた割合を記録しました。
指標を改善ボードに記し、毎日の打ち合わせで前日の記録をもとに対策する問題を選びました。データで停止や遅れの時刻を把握し、原因は現場の記録や作業者の話と照らし合わせます。
関連記事: 〖2025年最新〗日本製造業におけるDX推進トレンド
トヨタ自動車のトヨタ生産方式では、組立用の部品を必要最小限だけ用意し、後工程が引き取った分を前工程が次の引き取りまでに補充します。実際に使われた量が、次につくる量を決める仕組みです。自社で試す場合は、在庫を減らす前に、段取りも含めて必要な時刻までに補充できるかを確かめます。
関連記事: 製造業のバリューチェーンはどう変わる?供給・稼働・循環の価値を読む
出荷が遅れた注文を一件選び、加工が終わった時刻と検査が始まった時刻を、予定と照らし合わせます。
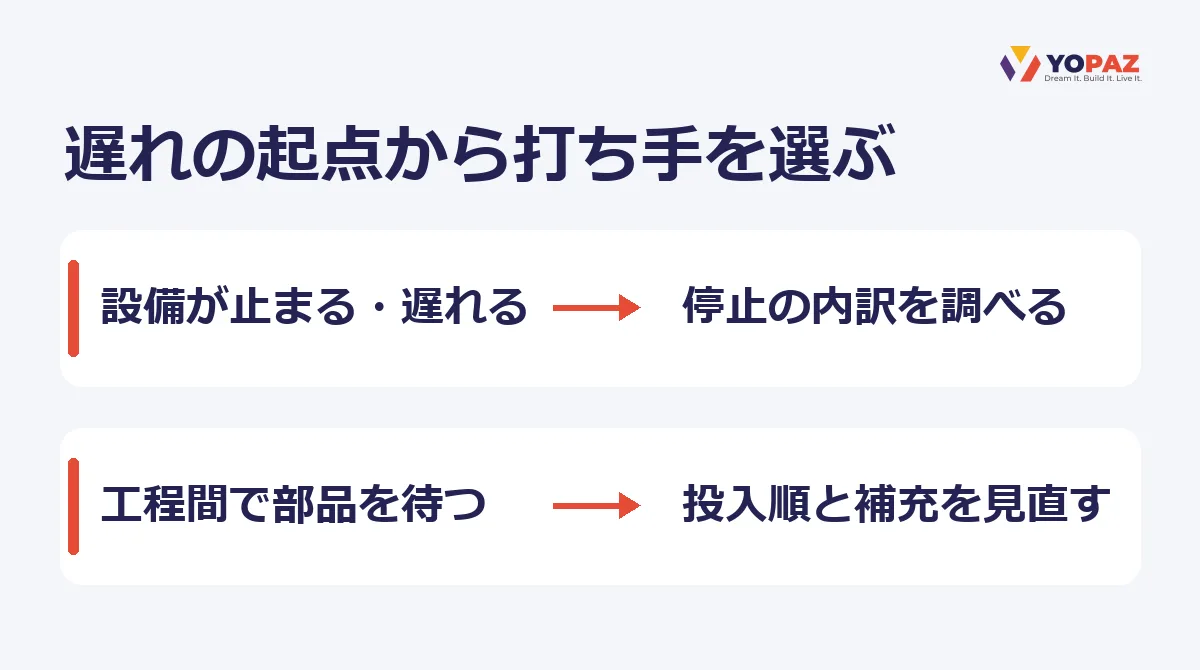
停止と工程間の待ちが重なるときは、遅れた注文をさかのぼり、必要な品番が最初に予定どおりそろわなかった箇所を探します。
同じ設備や検査工程を通る製品群を一つ選び、対策を一つ試します。試行前後で品番やシフトなどの条件をそろえ、特急品の割り込みや設備故障があった日は記録します。
どちらの場合も、同じ製品群で納期を過ぎた注文の割合を試行前後で比べ、別の工程に負担が移っていないかを確認します。
紙や表計算で試した後も、進捗を知るたびに現場へ電話するなど、情報共有に手間がかかる場合は、製造業向けの生産・在庫管理システムを検討する目安になります。
まずは直近の遅れた注文を一件、生産管理と現場で振り返ってみてください。
設備の稼働記録と生産・在庫の情報をつなぐ際は、どの情報がどの部門の判断に必要かが論点になります。検討中の方は、対象工程、現在の記録方法、減らしたい待ち時間を添えて、Yopazのお問い合わせフォームからご相談ください。
A.時間帯と設備を絞れば、手書きでも始められます。例えば一つのシフトで停止時刻と再開時刻を記録し、理由が分からなければ未確認と記入します。観測できる範囲を明記し、特定の時間帯で見た傾向を工場全体に広げないようにします。
A.外注先の最小ロットと納入頻度が、後工程の使用ペースに合うかを確認します。欠品時に追加納入できるかも確かめてから、手元に置く量を決めます。
A.全期間の集計には含め、通常日と特急品が入った日を分けた結果も確認します。通常時の改善が見えても、割り込みのたびに納期が崩れるなら、試行範囲を広げる前に優先順位の付け方を見直します。
A.残業が残った工程とシフトを確認します。加工が早く終わっても、検査や梱包の完了が遅ければ、作業時刻と人員配置を照らし合わせて、負担がどこに残ったかを見ます。
 サクッと打ち合わせ予約