
 日本語

 日本語
 629
基幹システムでは変更した製造指図が「送信済み」なのに、作業者の画面には旧版が残っている。こうした行き違いを調べるには、どのデータが、いつ、受け取り側の業務に反映されたかをたどります。
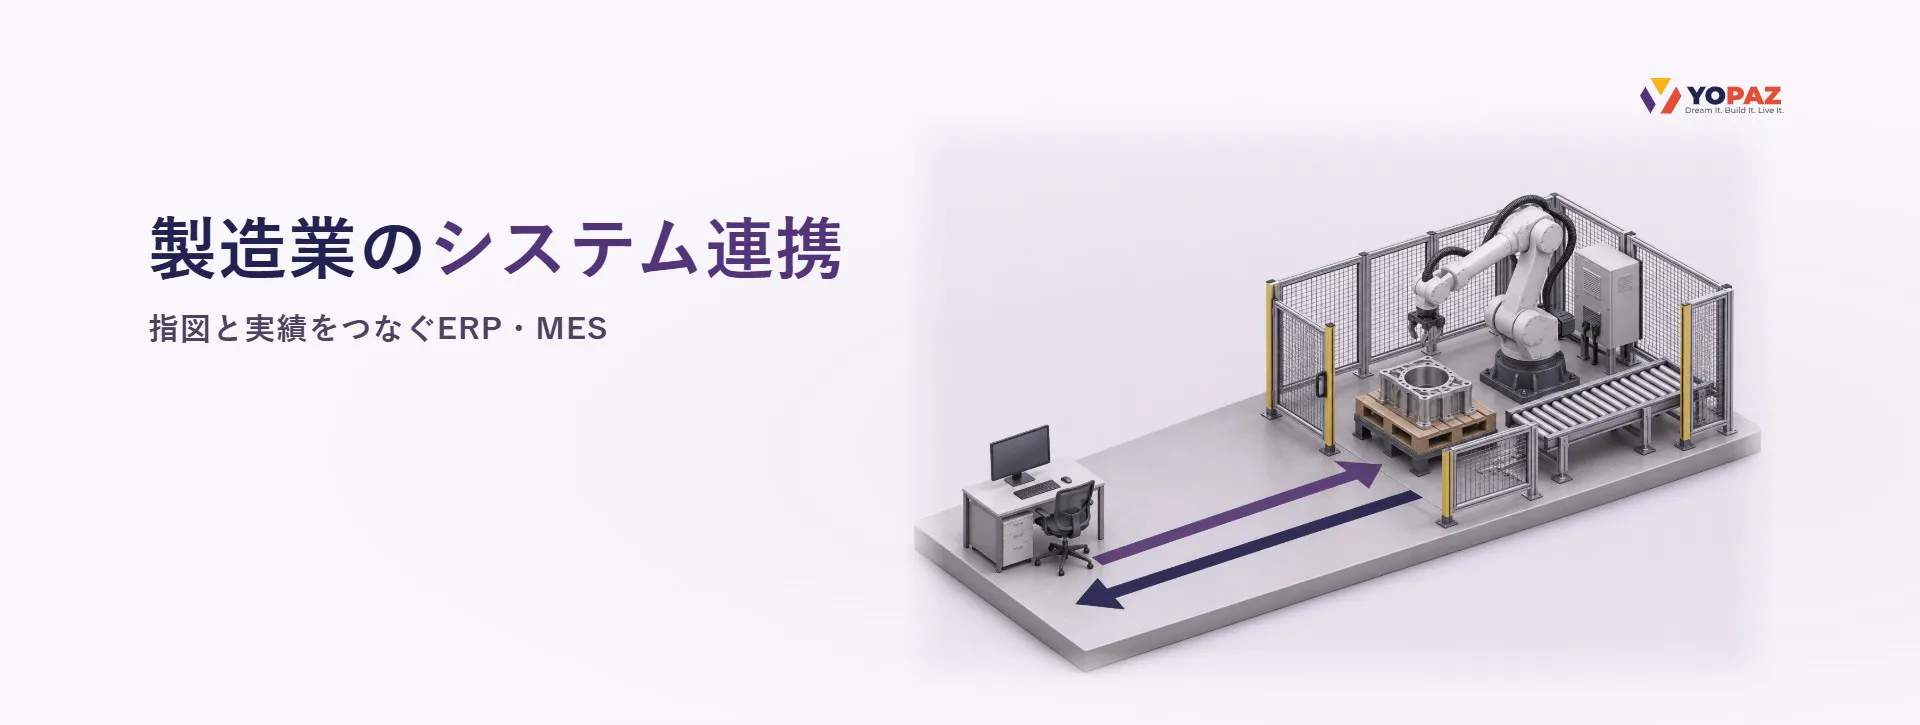
工場長や生産管理責任者に向けて、ERPからMESへ製造指図を送り、製造実績をERPへ返す構成を例に、データの受け渡し、連携方式の選び方、変更や障害時の確認方法を整理します。
この記事のポイント
ERPで確定した製造指図をMESへ送り、MESで確定した製造実績をERPへ返します。ERP(基幹システム)が計画や在庫・原価の管理を担い、MES(製造実行システム)が工程の作業と記録を担う構成の一例です。
ISA-95の公式解説は製造オペレーションと事業計画・物流の境界を扱います。医薬品製造のシステム連携を示した公表資料にも、基幹側から指図やマスタを渡し、工場側から実績を返す例があります。
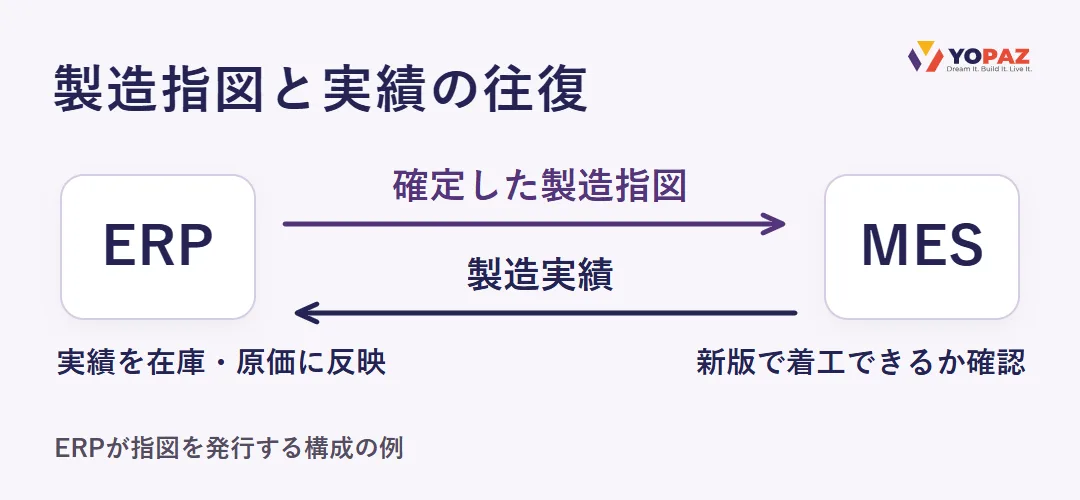
指図を渡すときは、指図番号と品目、計画数量、適用する工程や改訂番号をひも付けます。一件の指図から複数の製造ロットに分かれる場合は、指図番号とロット番号の対応を残し、実績の集計元をたどれるようにします。
ERPへ返す実績は、在庫や原価などの使い道に合わせて、良品数、不良数、材料消費量などの項目を選びます。計上から除く数量や単位の換算条件もそろえます。工程ごとの明細をMESで照会できる構成なら、ERPへすべて複製する必要はありません。
WMS(倉庫管理システム)や品質管理システムが別にある場合は、入庫記録や品質判定を製造ロットと照合します。どのシステムを接続し、どの時点でERPへ反映するかは、自社で製造完了や入庫を確定する運用に応じて変わります。
関連記事: 製造業の業務プロセスはどうつながる?受注から出荷までの構造を整理
ERPから指図を送れても、MESが品目コードを照合できず、取込みを保留する場合があります。送信履歴に加え、作業者が承認済みの版を選べるかを確認する必要があります。
着工済みのロットに変更が届く場合も、適用版や使用材料の記録を残し、未着手分と分けて扱います。保留や再開、手直しの判断は、生産管理や品質担当など、業務側で定めた責任者が行います。
実績も、ERPが受信した後に品目や単位の検証を経て計上する構成があります。受信時の応答だけで完了とせず、計上結果と未処理の理由を確認できるようにします。前節で定めた計上対象に照らして、反映の成否を判断します。
関連記事: 製造業の無駄なコストはどこに潜む?待ち・手戻りを上流からたどる
連携方式を選ぶ際は、「何時までに、どの画面や記録で使える必要があるか」と、接続先が停止した場合に続けたい業務を整理します。Microsoftのデータ連携パターンでも、データが必要になる時点や、送信のきっかけは方式の選定要素に挙げられています。
| 方式 | 使う場面の例 | 相手側が止まったら |
|---|---|---|
| 同期API | 着工可否の判定時に、承認済みの指図の版を照会し、その場で結果を受け取る。 | 応答の待ち時間と、確認できない場合に着工を保留するなどの扱いを定める。 |
| イベント通知 | MESが製造実績の確定を通知し、ERPが受け取って処理する。製造側は計上を待たずに次の案件へ進める。 | 通知を保持し、未処理や再配信による重複登録を検知する。 |
| 定期バッチ | 当日の消費実績をまとめ、締め時刻までに取り込む。CSVは受け渡し形式の一例。 | 失敗した行と取込み済みの行を区別し、再実行範囲と締めに間に合う開始時刻を決める。 |
APIはシステムがやり取りする窓口であり、受け付けた処理を後から実行する構成もあります。CSVはデータ形式で、処理する時刻は別に設定します。この違いを踏まえて、業務に使えるまでの時間を比べます。
Azureの非同期メッセージングの解説が示すように、キューで保持した通知も再び受信する場合があります。実績明細を識別する番号で処理済みかを確認できるようにし、数量訂正は同じ明細の再送と区別して追えるようにします。
最近扱った指図を一件選び、ERPの承認版、MESの作業記録、ERPの実績明細を同じ指図番号で突き合わせます。送受信時刻と業務への反映時刻を分けて記録すると、データの到着前と、受信後の検証・承認のどこで止まったかを絞れます。
運用を変える前に、検証環境で次の三つを確かめます。
| 確認する場面 | 残すべき確認結果 |
|---|---|
| 通常処理 | 承認済みの版で作業でき、ERPの計上結果が対象と定めた数量に一致する。 |
| 着工直前・直後の変更 | 適用版と元の作業記録を追え、必要な保留・承認を経て扱いが決まる。 |
| 登録後に応答が途切れ、同じ実績を再送 | 重複計上されず、ERPの記録から処理結果を確認できる。 |
あわせて、エラーの修正、再送、業務再開を誰が判断するかを確認します。通信の復旧後も、業務側に残る承認を経て再開できる分担にします。
関連記事: 製造業DXが進む企業の共通点|導入技術だけでは見えない組織の仕組み
製造業のシステム連携を見直す際は、受け渡すデータ、業務に使う期限、変更や障害時の責任をそろえて確認します。まず差異が出た指図一件から、反映が止まった箇所をたどってみてください。
Yopazは、製造業向けに生産・在庫・品質管理システムの連携を支援しています。既存のシステムの間で指図変更や実績の確認が滞る場合は、対象の指図と困っている処理に加え、影響している業務や、いつまでにデータの反映が必要かを整理して、Yopazにご相談ください。
A.生産管理システムや電子帳票から、ERPの取込みに必要な項目を出力できれば可能です。指図と実績を結び付ける番号、数量、記録時刻をそろえ、手入力が残る場合は送信前に内容を確定する担当も決めます。
A.工場と品目コードの組合せでERPの品目を一つに特定できれば、対応表を使って一部の品目から試せます。旧コードの有効期間と対応表の管理担当を決め、対応先を特定できないデータは確認に回します。
A.外注先の出力機能や運用に合わせて選びます。CSVや共有フォームで受け取る場合も、発注番号、ロット番号、実績の確定時点を確認できるようにし、訂正時の連絡方法と記録の残し方を事前に合意します。
A.材料消費量や作業時間がERPの計上対象と一致するかを確認します。不良・手直し工数の計上先や、締め後に届いた訂正を反映する期間は、原価管理の担当者とすり合わせます。


 サクッと打ち合わせ予約